Lingua
Ottieni una citazione
Ottieni una citazione
 Casa / Notizia / Notizie del settore / How Welding Robotic Arms, LSN Nut Conveyors, and FN Seam Welding Machines Build Smarter Production Lines
 2026.07.23
 Notizie del settore
La definizione di saldatura a macchina, in termini pratici, si riferisce a un processo di giunzione in cui un'apparecchiatura meccanica o programmabile controlla l'arco, la pressione o il percorso della cucitura invece di una persona che tiene in mano una torcia o una pistola. L'operatore imposta i parametri una volta, la macchina li ripete migliaia di volte e il risultato è un giunto la cui resistenza e aspetto non variano dal primo pezzo al decimillesimo. Ciò è diverso dalla saldatura manuale, dove la fatica, il tremore delle mani e la velocità di spostamento incoerente creano variazioni da una saldatura a quella successiva.
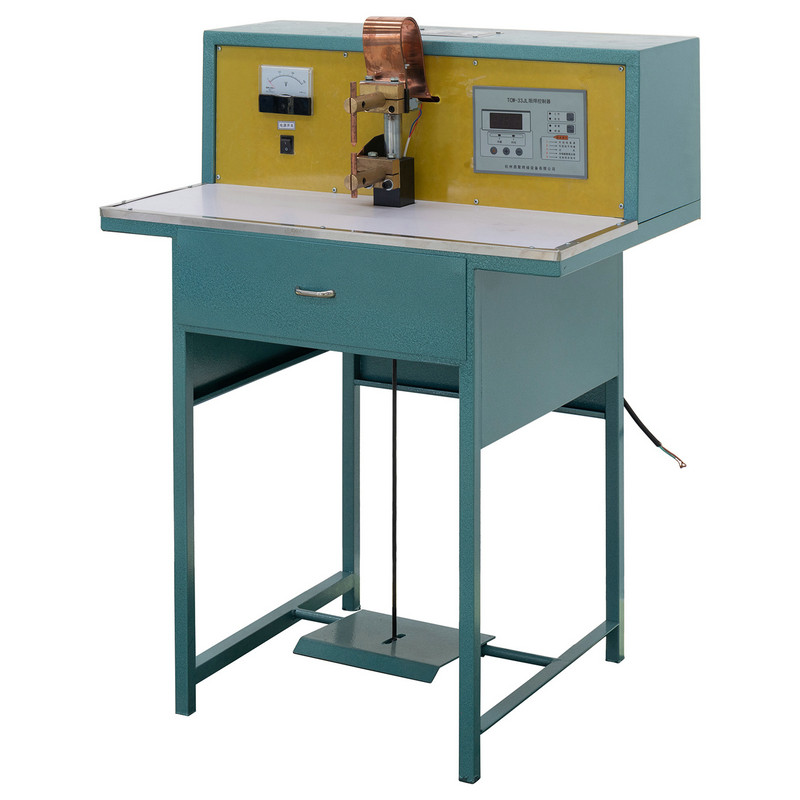
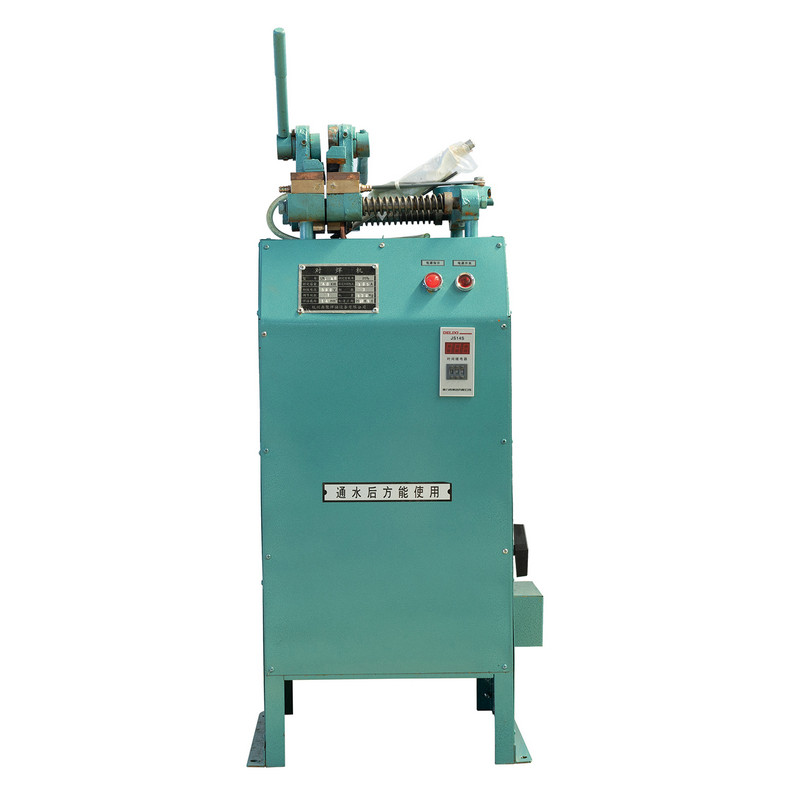
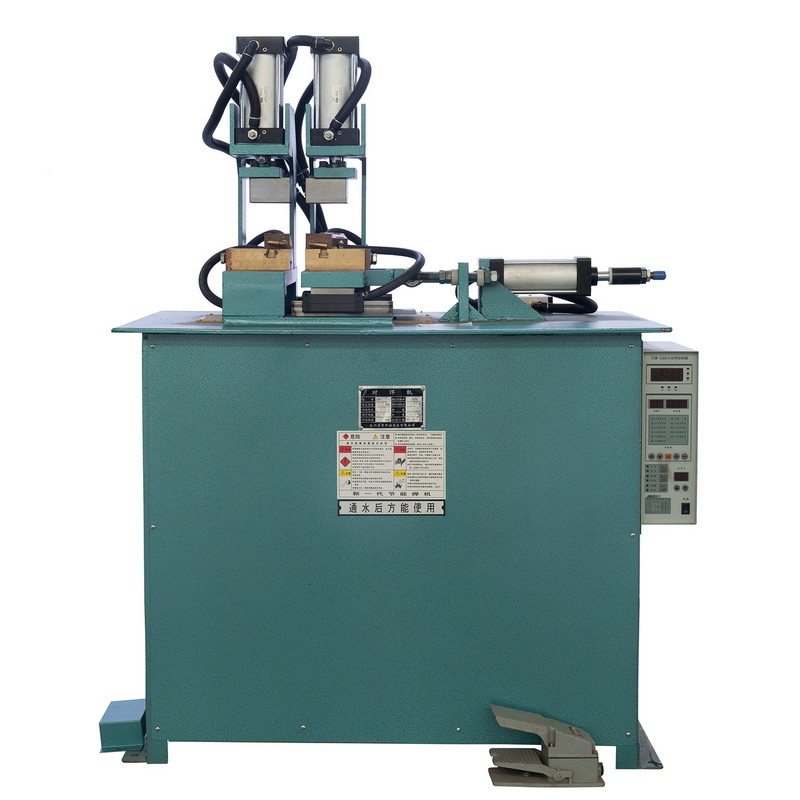
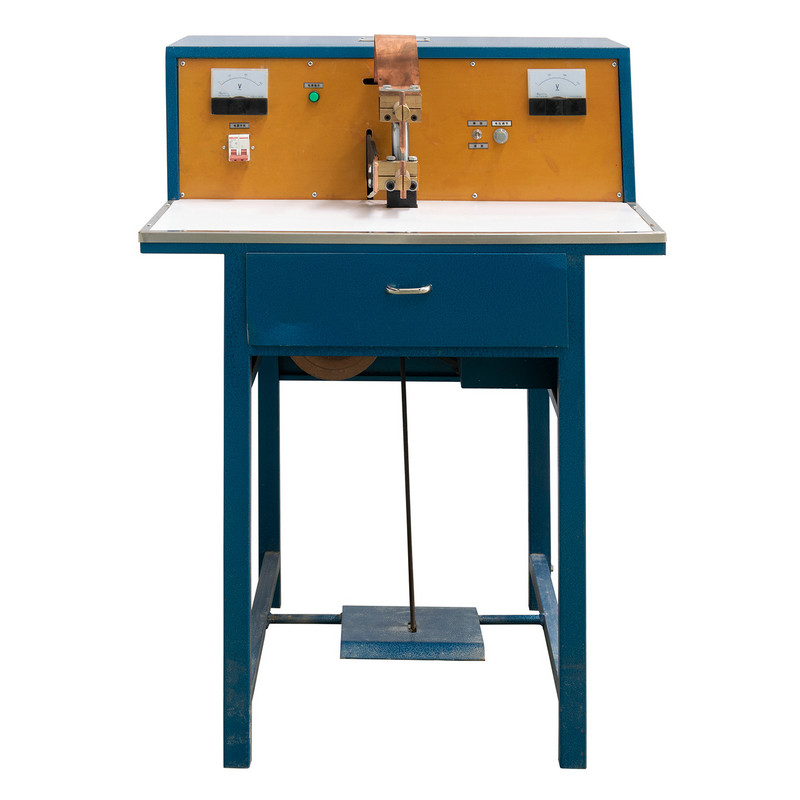
In un contesto industriale, la saldatura meccanica si presenta solitamente in tre forme: celle robotizzate di saldatura ad arco o a punti, saldatrici a resistenza a posizione fissa e saldatrici continue. Ognuno ha un ruolo diverso. A braccio robotico gestisce percorsi articolari complessi e tridimensionali. Una saldatrice a resistenza o continua gestisce giunti piatti e ripetibili ad alta velocità. Un sistema di trasporto o alimentatore mantiene piccoli componenti hardware, come dadi o prigionieri, in movimento in posizione senza che l'operatore raggiunga manualmente l'attrezzatura. Quando queste tre categorie vengono combinate in un'unica linea, l'impianto ottiene un livello di ripetibilità che le stazioni manuali non possono eguagliare.
Il braccio robotico di saldatura è il componente che la maggior parte delle persone immagina quando sente parlare di "saldatura automatizzata". Si tratta di un manipolatore multiasse che trasporta una torcia, una pistola o un portaelettrodo lungo un percorso programmato, ripetendo lo stesso movimento entro una frazione di millimetro per ogni ciclo. A differenza di una testa di saldatura fissa, il braccio può raggiungere gli angoli, inclinarsi in angoli scomodi e passare da un programma di saldatura all'altro senza dover riattrezzare.

Una cella di saldatura a punti robotizzata è generalmente giustificata quando una parte ha più di una manciata di saldature ripetute per ciclo, quando la geometria del giunto è tridimensionale o quando la posizione della saldatura è difficile da raggiungere per una persona in modo coerente durante un intero turno. Telai in lamiera, componenti del telaio, staffe e involucri sono candidati comuni perché combinano più saldature corte su più piani.
| Idea sbagliata | Realtà pratica |
|---|---|
| I bracci robotici sono adatti solo alla produzione di grandi volumi | Le celle con cambio rapido del programma supportano anche lotti misti di volume inferiore |
| La programmazione richiede ogni volta un ingegnere dedicato | Molti dispositivi di programmazione e strumenti di programmazione offline consentono agli operatori addestrati di regolare i percorsi |
| La saldatura robotizzata elimina la necessità di controlli di qualità | Un risultato coerente necessita ancora di controlli dimensionali e visivi periodici |
La movimentazione dei dispositivi di fissaggio è un passaggio facile da trascurare, eppure è una delle cause più frequenti di interruzioni della linea nelle operazioni di assemblaggio e saldatura. An Trasportatore per noci LSN affronta questo problema smistando, orientando e consegnando i dadi attraverso un percorso vibrante o basato su binari in modo che un braccio robotico, una pistola per dadi di saldatura o una stazione manuale ricevano sempre una parte orientata correttamente nel momento esatto in cui è necessaria.

Un alimentatore automatico di dadi costruito attorno a un binario di trasporto esegue in genere quattro attività in sequenza: stoccaggio di prodotti sfusi, smistamento per orientamento, separazione dei singoli pezzi e consegna al punto di saldatura. Poiché questi passaggi avvengono meccanicamente, la linea non dipende da un operatore che preleva e posiziona manualmente piccoli componenti hardware, il che è lento e allo stesso tempo una fonte comune di parti mancate o alimentate due volte.
| Alimentazione manuale delle noci | Consegna di noci alimentate da trasportatore |
|---|---|
| L'operatore seleziona e orienta manualmente ciascun dado | L'orientamento della traccia avviene automaticamente prima della consegna |
| Velocità di avanzamento limitata dalla fatica e dall'attenzione dell'operatore | Velocità di avanzamento adattata al tempo del ciclo della cella di saldatura |
| Rischio maggiore di parti mancate o alimentate due volte | I sensori confermano la consegna del singolo pezzo prima di ogni ciclo |
Se abbinato a un braccio robotico, il trasportatore diventa essenzialmente la catena di fornitura del braccio. Se l'alimentatore va in stallo, si blocca anche l'intero ciclo di saldatura a valle, quindi l'affidabilità dell'alimentatore è spesso il fattore decisivo per stabilire se una linea automatizzata raggiunge il suo obiettivo di produzione giornaliera.
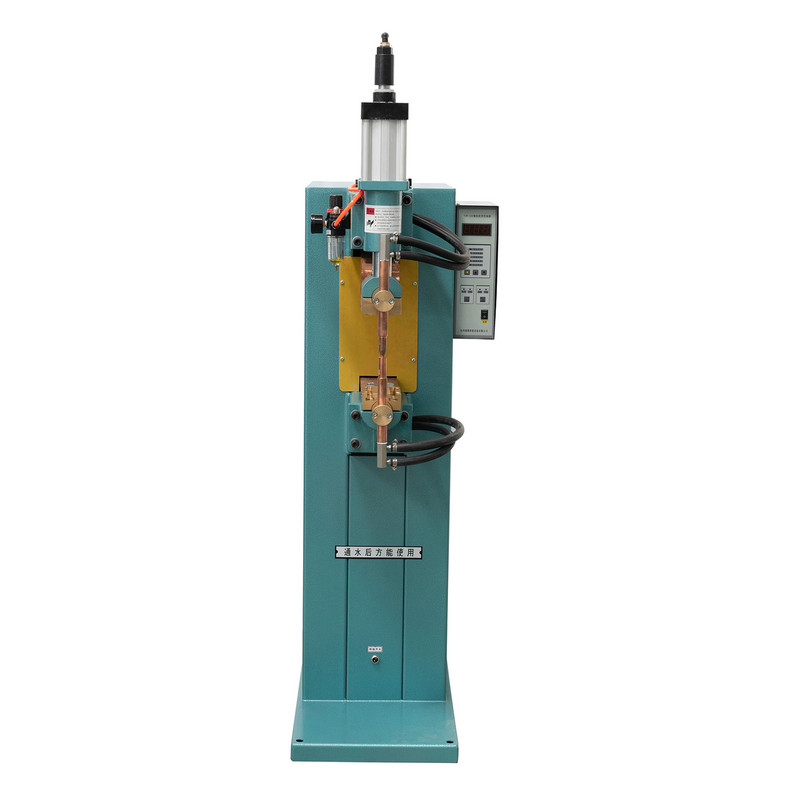
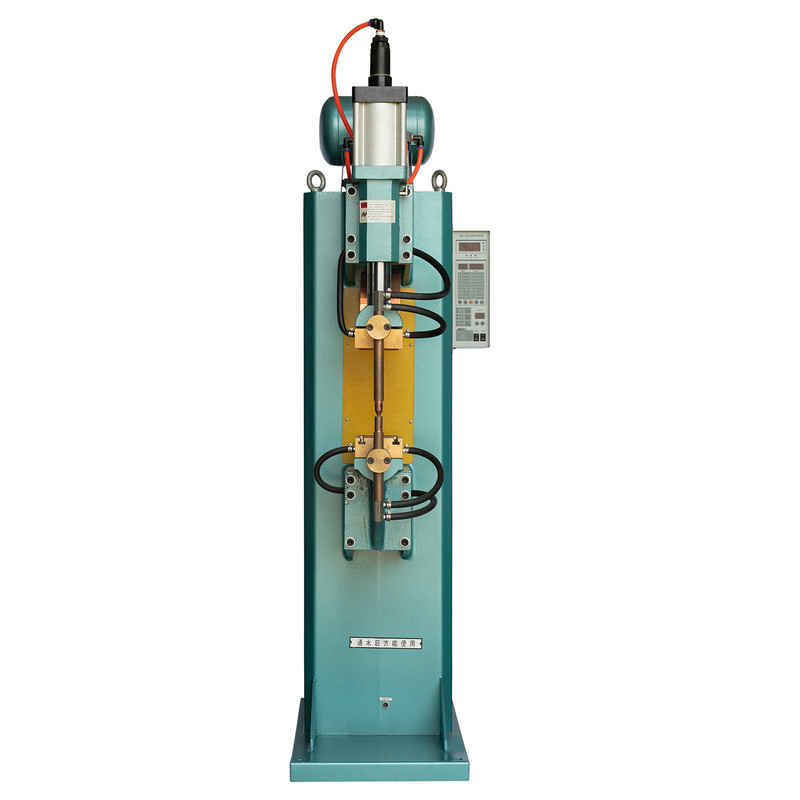
Dove il braccio robotico e il trasportatore di dadi gestiscono giunti discreti, punto per punto, un Saldatrice continua FN è costruito per un compito diverso: produrre una serie continua e sovrapposta di saldature a resistenza lungo una linea di giunzione, formando quella che è effettivamente una giuntura a tenuta o strutturalmente continua. Questo è l'approccio standard per serbatoi, condotti, fusti e altre parti che necessitano di un bordo sigillato o uniformemente resistente anziché di una serie di saldature a punti individuali.

Controlla la quantità di sovrapposizione che si forma tra i nugget di saldatura successivi lungo la giunzione.
Determina la penetrazione della pepita e aiuta a prevenirne l'espulsione a bordo cucitura.
Influisce sulla durata e sulla consistenza della ruota degli elettrodi durante i lunghi cicli di produzione.
La saldatura continua viene giudicata meno dalla resistenza della singola saldatura e più dall'uniformità su tutta la lunghezza del giunto. Una cucitura con una spaziatura uniforme tra le pepite e una sovrapposizione costante resiste alle perdite e alla concentrazione dello stress molto meglio di una con passo irregolare, anche se il singolo punto più forte in ciascuna cucitura è simile.
Il value of combining these three machine types shows up most clearly when they are mapped as a single flow rather than treated as separate stations. A typical integrated cell might move a part from raw material staging, through fastener delivery, into robotic joining, and finally through seam finishing and inspection.
Le stazioni di alimentazione e quelle robotiche sono solitamente i due punti che vale la pena monitorare più da vicino, poiché uno stallo in una delle due blocca tutto a valle. Le stazioni di saldatura continua e di controllo qualità tendono a funzionare con un ciclo più costante una volta alimentata una fornitura costante di parti unite.
Il table below reflects general patterns reported across automated resistance welding lines rather than any single facility, and is meant as a planning reference rather than a guarantee.
| Metodo | Tipico tipo di giunto | Volume più adatto | Coinvolgimento degli operatori |
|---|---|---|---|
| Saldatura ad arco manuale o a punti | Cucitura a punta o corta | Da basso a moderato | Continuo, alla mano |
| Robotico arm welding cell | Multipunto, percorso 3D | Da moderato ad alto | Caricamento, monitoraggio, cambio |
| Cucitura continua welding machine | Cucitura lunga e uniforme | Alto, ripeti le parti | Messa a punto e controlli periodici |
Automazione della fabbrica di saldatura Linee automatizzate di saldatura a resistenza Robotico Spot Welding Cell
Le apparecchiature di saldatura automatizzate recuperano i costi grazie ai tempi di attività, non solo alla velocità del ciclo. Una linea che funziona velocemente ma si ferma due volte durante un turno per alimentatori inceppati o elettrodi disallineati avrà prestazioni inferiori a una linea leggermente più lenta che funziona senza interruzioni. Tre abitudini tendono a separare le linee affidabili da quelle inaffidabili.
Anche la formazione conta tanto quanto l’hardware stesso. Gli operatori che capiscono perché un alimentatore si inceppa o perché il passo di una saldatura si sposta può correggere problemi minori prima che si trasformino in arresti completi, mantenendo la linea di saldatura automatizzata più vicina alla produzione progettata per un intero anno di produzione.
Un braccio robotico muove una torcia o una pistola lungo un percorso programmato su più assi, adatto a giunti complessi o tridimensionali. Una saldatrice a resistenza fissa applica pressione e corrente in punti prestabiliti o lungo un percorso di giunzione fisso, adatto a giunti piatti e ripetibili ad alta velocità.
Il posizionamento manuale è più lento, più soggetto a parti mancate o alimentate due volte e limitato dall'affaticamento dell'operatore durante un turno. Un alimentatore basato su trasportatore mantiene una velocità di avanzamento costante adattata al ciclo di saldatura e riduce la possibilità di alimentazioni errate.
La saldatura continua produce pezzetti di saldatura sovrapposti che formano una giunzione uniforme, spesso resistente alle perdite, mentre le singole saldature a punti lasciano degli spazi tra i giunti. La saldatura continua è preferibile laddove la tenuta o la resistenza strutturale continua contano più della resistenza del giunto isolato.
Gli inceppamenti dell'alimentatore e lo spostamento del posizionamento robotizzato sono le due cause più comuni segnalate nelle linee automatizzate. Entrambi vengono generalmente risolti attraverso intervalli di ispezione programmati piuttosto che con riparazioni reattive dopo un'interruzione.
Sì, a condizione che la cella supporti il cambio rapido del programma tra i codici. Ciò dipende più dalla flessibilità della programmazione e dell'attrezzatura che dall'hardware stesso del braccio robotico.
Prodotti consigliati
Prodotto
Informazioni di contatto.
+86-152-5712-5882
Fax: +86-563-2269966
N. 21 GUANGPING ROAD, GUANGDE Economic Development Zone, città di Guangde, provincia di Anhui
Codice QR