Lingua
Ottieni una citazione
Ottieni una citazione
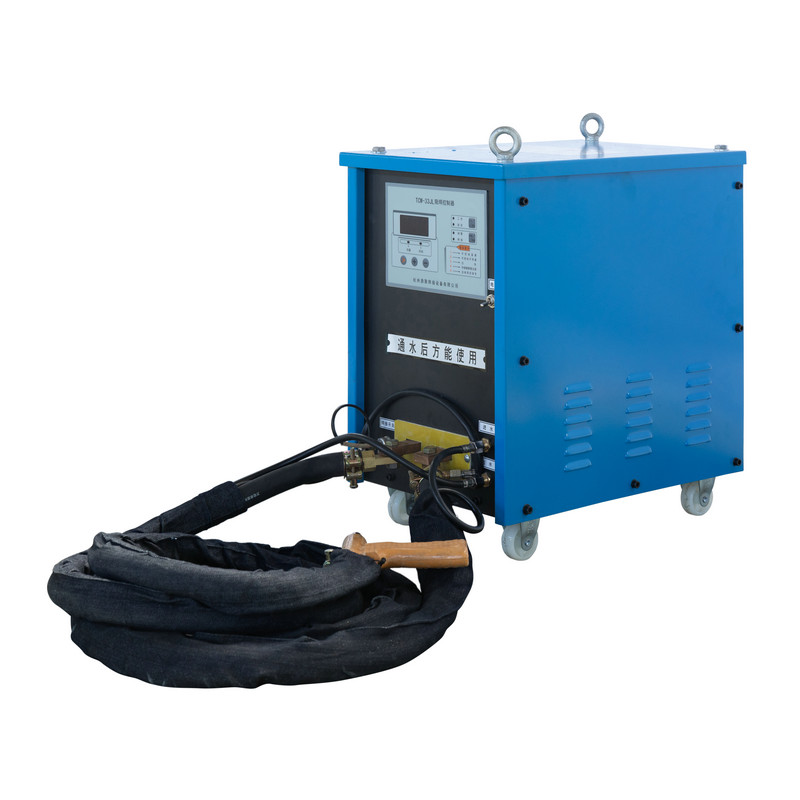
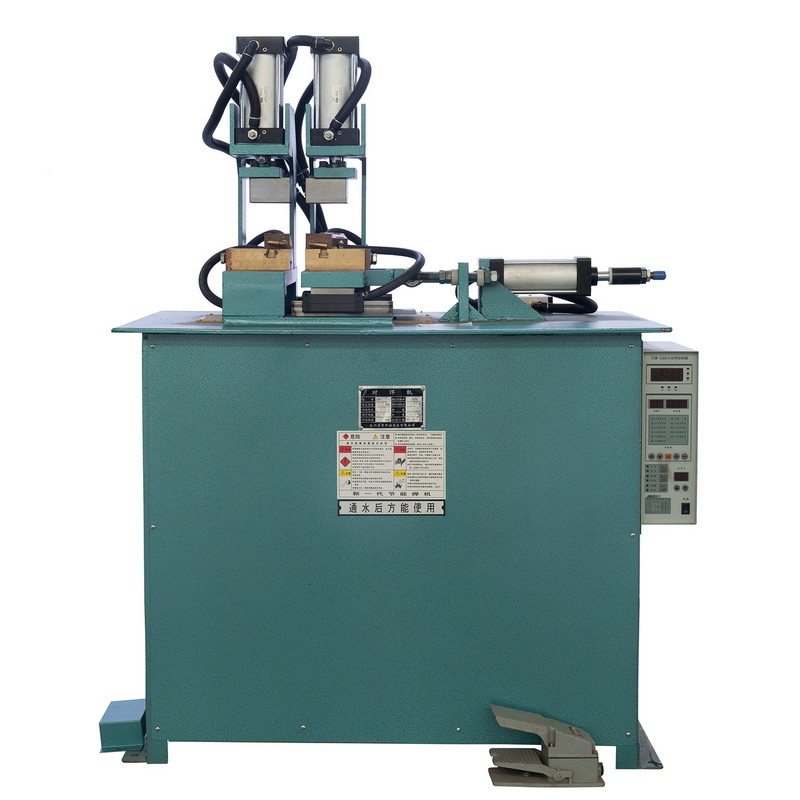
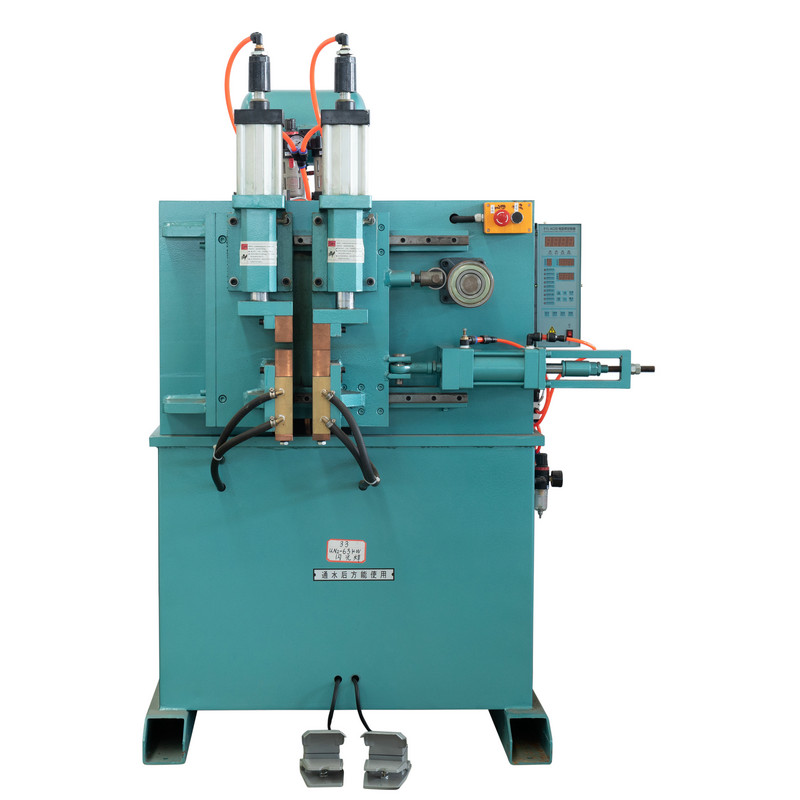
 Casa / Attrezzatura / Saldatura a pneumatica dtn / DTN2 PNEUMATIC SPOT SCHEDINA / DTN2-150KW LCD Visualizza Parametro Pneumatic Spot Welder
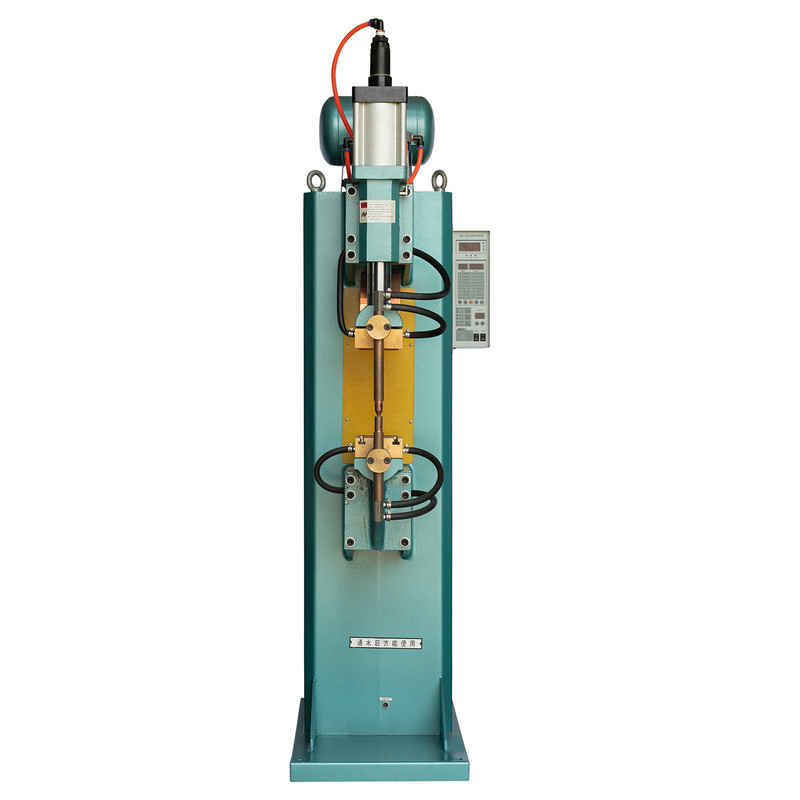


Equipaggiato con un sistema di controllo del microcomputer e un display LCD per la visualizzazione dei parametri, questo saldatore di punti pneumatici con display LCD DTN2-150KW LCD offre precisione, chiarezza e facilità d'uso. Produce scintille minime durante la saldatura e garantisce risultati di saldatura robusti. Ideale per le attività di saldatura che coinvolgono piastre calde e fredde, piastre e fili in acciaio inossidabile, dadi e vari altri pezzi, la macchina incorpora un trasformatore a tutto campo e una tecnologia a tensione ad ampio tensione. Questa tecnologia consente una regolazione della tensione automatica entro un intervallo del 20%, adattandosi perfettamente a diverse esigenze operative.
Il funzionamento della saldatura è semplice in condizioni normali. Il controller del microcomputer facilita la regolazione completa di parametri come tempo di pressione, corrente di saldatura, durata della saldatura, intervallo di manutenzione e periodo di riposo. Queste regolazioni possono essere apportate direttamente sul controller, rendendo l'intero processo altamente personalizzabile ed efficiente.

Specifiche
| Modello | Unità | DTN2-200KW | |
| Tensione primaria | V | 380 | |
| Capacità nominale | Kva | 200 | |
| Corrente di input nominale | UN | 526 | |
| Corrente di cortocircuito massima | Ka | 32 | |
| Durata del carico nominale | % | 20 | |
| Fase di regolazione della tensione secondaria | V | Regolazione della tensione in collaborazione | |
| Tensione di non carico secondario | mm | 0,5-10 | |
| Lunghezza di estensione del braccio dell'elettrodo | mm | 450 | |
| Distanza tra gli elettrodi | mm | 300 | |
| Pressione massima tra elettrodi | N | 8000 | |
| Corsa del cilindro | mm | 80 | |
| Dimensione dell'elettrodo | Braccio elettrodo | mm | Ф70 |
| Porta dell'elettrodo | mm | Ф30 | |
| Testa dell'elettrodo | mm | Ф25 | |
| Spessore di saldatura | Acciaio a basso contenuto di carbonio | mm | 6 6 |
| Acciaio inossidabile | mm | 3 3 | |
| Alluminio | mm | 1 1 | |
| Pressione dell'aria coMpressa | mpr | 0.6 | |
| Consumo di aria compressa | M3/H. | 22 | |
| Flusso di acqua di raffreddamento | L/min | 5 | |
| Area trasversale del filo di ingresso | mm2 | 50 | |
Prodotti consigliati
RIMANIAMO IN CONTATTO


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After ...
PER SAPERNE DI PIÙ
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
PER SAPERNE DI PIÙ
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
PER SAPERNE DI PIÙ
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
PER SAPERNE DI PIÙ
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
PER SAPERNE DI PIÙ
Perché la manutenzione dell'elettrodo e del controller determina la qualità della saldatura Nella saldatura a punti a resistenza, la qualità di ogni giunzione dipende da due component...
PER SAPERNE DI PIÙ
Prodotto
Informazioni di contatto.
+86-152-5712-5882
Fax: +86-563-2269966
N. 21 GUANGPING ROAD, GUANGDE Economic Development Zone, città di Guangde, provincia di Anhui
Codice QR